海南工厂机械设备配件供应:如何建立稳定的工业设备维护体系
日期:2026-10-31
标签:机械设备,工业设备,配件供应,海口制造
海口的制造企业普遍面临一个现实问题:设备停机等配件的平均时间,往往比维修本身还长。尤其在橡胶加工、水产冷冻、建材生产这类连续作业场景中,一台关键设备的轴承或密封件缺货,整条线就得停摆。端麟机械在服务本地客户的过程中发现,真正拖慢维护效率的,不是维修技术,而是配件供应的响应能力与备件体系的完整性。
配件失效的根源:不只是磨损
很多工厂把配件更换当成纯粹的消耗行为,坏了就换,换了再坏。但工业设备的配件失效通常有三类机理:磨粒磨损、疲劳剥落和腐蚀老化。以海口常见的湿热高盐环境为例,金属件表面的电化学腐蚀速率比内陆干燥地区高出约30%—40%,密封件和轴承的早期失效概率显著上升。这意味着机械设备的维护周期不能照搬北方工厂的经验参数,需要根据本地气候条件重新标定。
另一个常被忽视的因素是配件匹配度。非原厂或规格偏差的替代件,短期内能应急,但配合间隙和材质硬度不达标,会加速关联部件的连锁磨损。一套完整的工业设备维护体系,首先要把配件选型的标准化做扎实。

建立稳定供应体系的三条实操路径
从端麟机械对接本地制造企业的经验看,可行的做法包括:
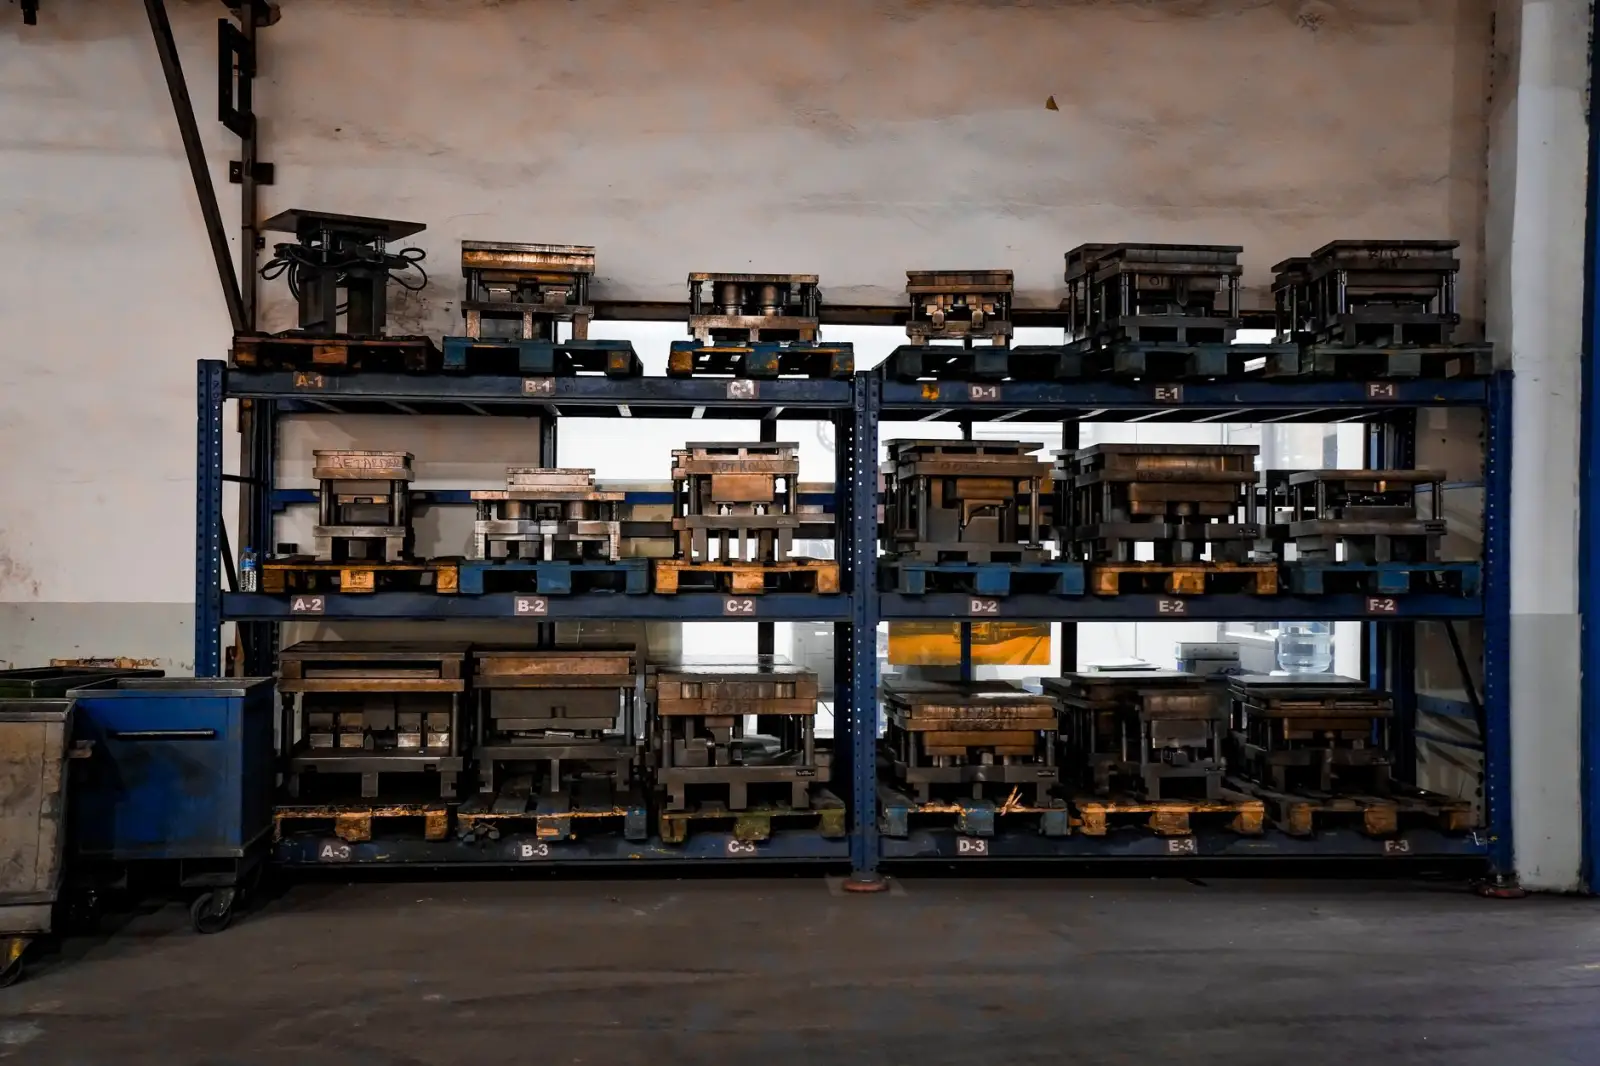
- 建立ABC分级备件清单:按停机影响和采购周期将配件分为三级——A类为长周期关键件(如进口减速机齿轮),需保持安全库存;B类为常规易损件(轴承、密封圈),按月补货;C类为通用标准件,可依托配件供应商即时调货。
- 锁定2—3家本地供应渠道:跨省调货的物流时间通常为3—7天,而本地海口制造配套企业的现货响应可压缩到24小时内,对连续生产型企业意义重大。
- 建立配件寿命台账:记录每台设备关键件的更换日期、运行时长和失效模式,用数据反推更换周期,而非等坏了再买。
这套方法的核心逻辑是把“被动抢修”转为“计划性更换”,配件供应从临时采购变成体系化储备。
数据对比:有无体系差距有多大
以一台中型注塑机的年度维护为例。无备件体系的情况下,年均非计划停机约48小时,紧急采购溢价约15%—25%;建立分级备件库后,非计划停机可控制在12小时以内,配件综合成本反而下降约8%。差异不在配件单价,而在停机损失和紧急物流费用的压缩。对于海口本地的机械设备使用企业,这套账值得认真算一遍。
维护体系的稳定性,最终取决于配件供应链条的可靠性。把选型标准、库存分级和本地渠道三件事理顺,设备管理才真正有底气。