海口工厂如何选择可靠的机械设备配件供应商保障生产连续性
在海口从事制造业的朋友,大概都遇到过这种揪心时刻:一条生产线正满负荷运转,某台关键机械设备的轴承或密封件突然失效,整条线被迫停摆。等配件、比价格、验质量,三天过去,订单交付已经亮起红灯。
这种情况在椰城工业圈并不少见。海口制造企业多集中在食品加工、制药、汽车零部件和船舶维修领域,设备停机带来的损失往往以小时计算。问题根源,多半不在主机本身,而在于配件供应这个容易被忽视的环节。
配件供应链的隐形断层
走访海口本地几家工厂会发现,采购部门的配件管理普遍存在两种极端。一是过度依赖原厂渠道,备件价格高、订货周期长,遇上进口件还要等海运;二是临时在五金市场“抓药”,尺寸勉强对上,材质和热处理工艺却无从考证,装上去跑不了几天又坏。
这两种做法背后,其实是同一个短板:没有建立起对配件供应商技术能力的评估体系。海口工业设备品类杂、单批量小,供应商往往不愿意备库存,更谈不上提供失效分析或选型支持。
判断供应商是否“可靠”的三个技术维度
抛开商务条款不谈,从技术角度筛选配件供应商,有几个硬指标值得关注:
- 材质追溯能力:能否提供材质证明书,轴承钢、不锈钢、工程塑料的牌号是否清晰可查。比如输送带托辊轴承,工作温度超过80℃时,普通润滑脂会加速失效,供应商应主动询问工况而非只报型号。
- 尺寸检测手段:靠谱的供应商会配备三坐标测量仪或至少是气动量仪,对密封件、齿轮、联轴器做全检或抽检。仅凭卡尺测量,很难保证配合精度。
- 失效分析支持:当配件提前失效时,供应商能否配合做金相分析或断口扫描。这直接决定了下次选型能否避开同样的坑。
海口本地能做到前两点的供应商已经不多,第三点更是稀缺。但恰恰是失效分析,能帮工厂把非计划停机率降下来。
库存策略与本地化响应
海口的地理位置决定了物流时效的天然短板。从广州或上海调货,最快也要第二天才能到。对于连续生产的工业设备,这个时间窗口太长了。
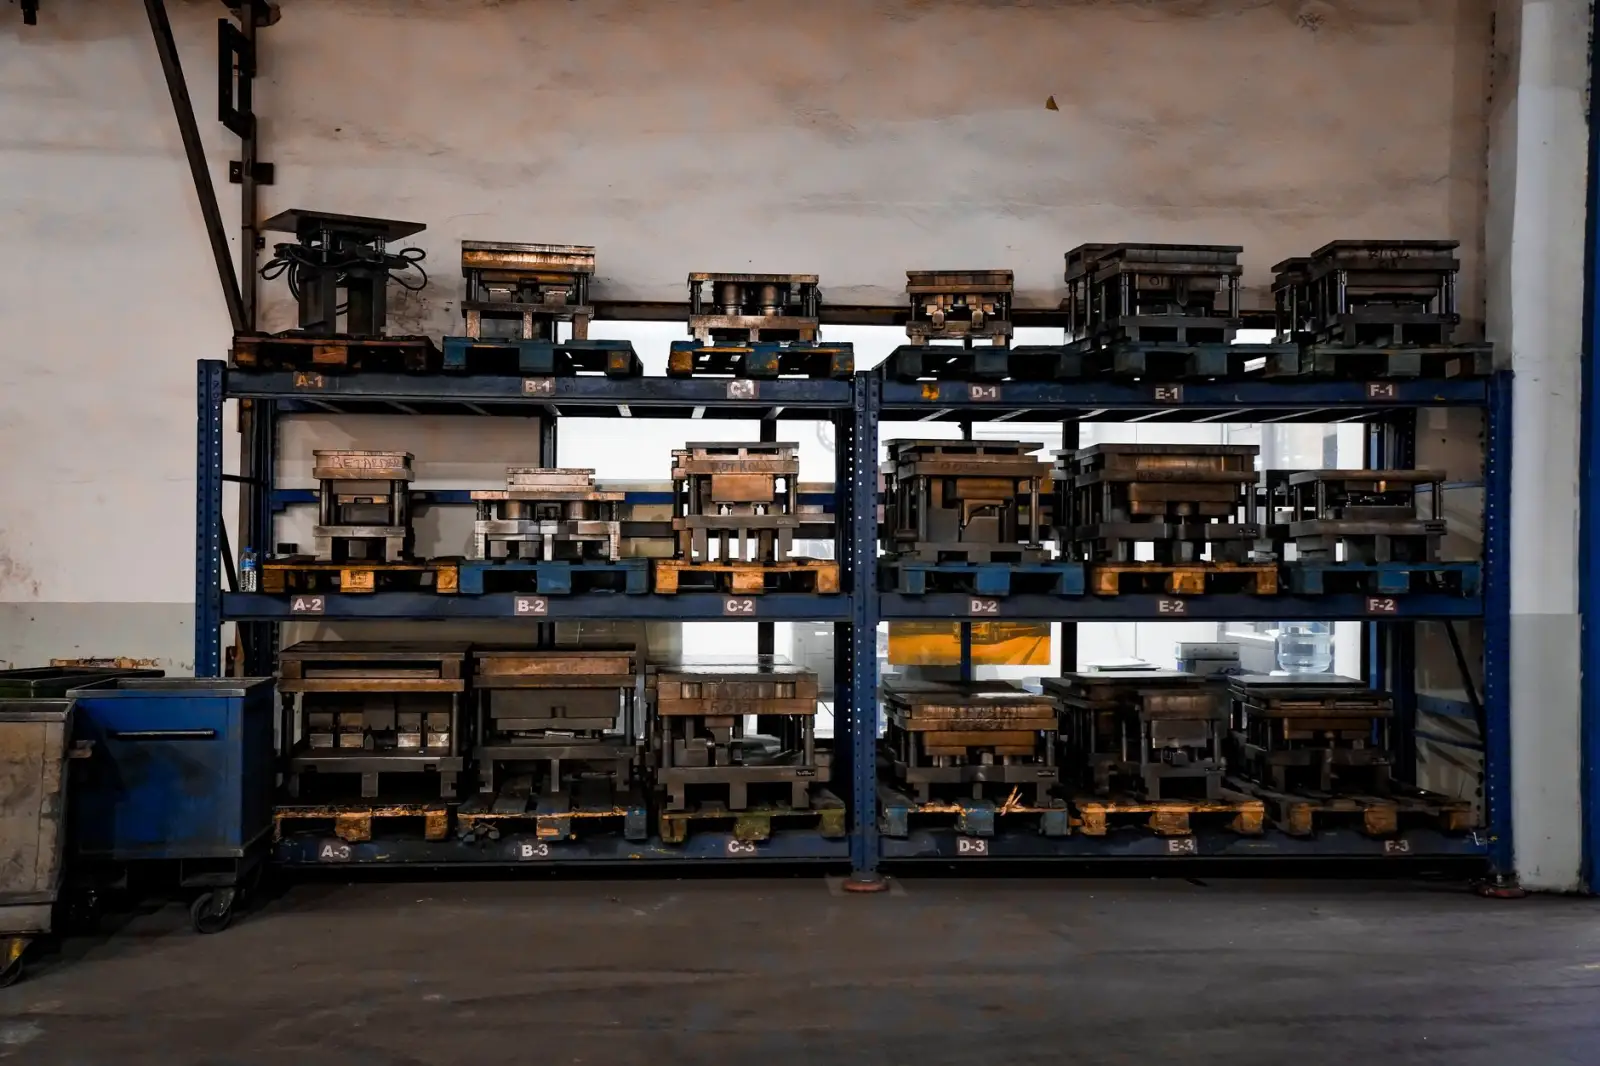
比较务实的做法是:与供应商协商建立关键配件安全库存。把设备按故障影响程度分级,A类设备(停机即断产)的易损件保持2-3套库存,B类设备保持1套。库存可以放在供应商仓库,也可以由工厂代管,定期结算。
这种模式在海口制药和食品行业已经有人尝试。一家做椰汁灌装的企业,把灌装阀密封件和输送链板列为A类,供应商在海口本地设了周转库,响应时间从48小时压缩到4小时以内。
从“买配件”转向“买保障”
观念转变比技术升级更难。很多工厂采购仍然把配件当标准品比价,忽略了选型咨询、安装指导和售后跟踪的价值。一套机械设备的液压系统,密封件选错材质,可能三个月换一次;选对了,两年不用动。差价远抵不上停机损失和人工成本。
海口制造企业正在经历从“修得快”到“少停机”的转变。配件供应不再只是买卖关系,而是设备全生命周期管理的一部分。找到能读懂工况、愿意备库存、做得了失效分析的供应商,生产连续性才有真正的保障。